案例四:钼矿分选流程优化控制与关键装备
1.技术适用范围
适用于有色金属选矿领域。
2.技术原理及工艺
该技术采用碎磨智能控制系统、浮选机折弯短流程配置技术及流程协同控制,一键设定碎磨全流程矿石通量,稳定控制泡沫流速,进行破碎磨矿与浮选。降低浮选机装机功率,实现破碎效率提升 9%,系统回收率提高约 4%,吨矿石处理能耗降低约 58%。技术原理如图所示。
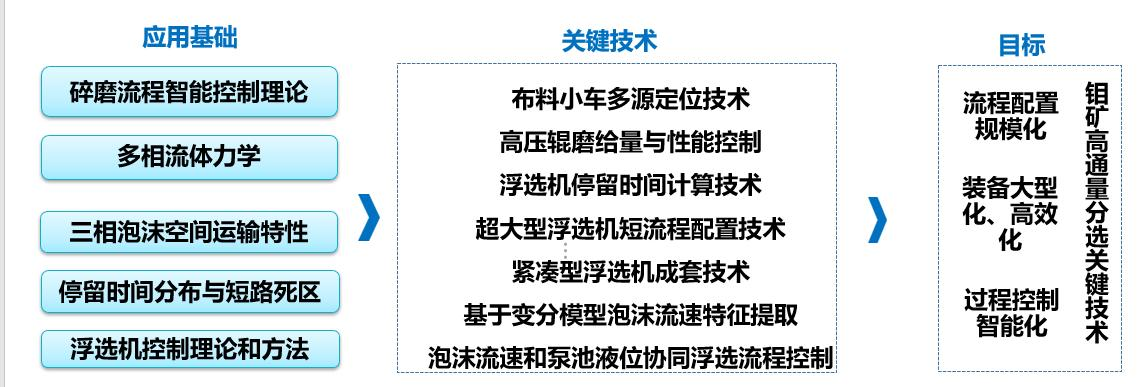
钼矿分选流程优化控制与关键装备技术原理图
3.技术功能特性及指标
(1)构建碎磨智能控制系统,集成布料小车多源定位、负荷优化及高压辊磨控制技术,实现处理量一键设定,破碎效率提升 9%,入磨粒度由 12 毫米降至 5 毫米以下;
(2)采用荧光示踪-数值仿真矿浆停留时间计算方法,开发超大型浮选机折弯短流程配置技术,设备容积和数量缩减 30%,药剂消耗降低 15%,浮选机装机总功率减少 58%;
(3)建立矿浆/泡沫相流动模型,研发无箱体锥阀、前倾推板泡沫槽等关键部件,形成 320 立方米紧凑型浮选机技术,占地面积减少 20%,回收率提升 3%~4%。
4.应用案例
(1)项目基本情况:
技术提供单位为洛阳栾川钼业集团股份有限公司,应用单位为洛钼集团选矿三公司。改造前应用单位采用电力能源破碎磨矿与浮选,主要耗能种类为电力,年生产钼精矿 13920 吨,年用电量为 10392 万千瓦时。
(2)主要技术改造内容及实施周期:
采用浮选机折弯短流程配置技术,安装 2 台高压辊磨机及 5台 KYF-320 浮选机,并进行自动化控制改造。实施周期 1 年。
(3)节能降碳效果及投资回收期:
改造完成后,系统矿石处理量提高 67%,钼回收率提高 4%,年用电量减少 4063 万千瓦时,折合年节约标准煤 12311 吨,减少二氧化碳排放 23171 吨。投资额为 1.77 亿元,投资回收期为 1年。