案例二:直弧型特厚板连铸技术
1.技术适用范围
适用于钢铁行业厚板连铸领域。
2.技术原理及工艺
该技术采用 450 毫米超厚板坯直弧型连铸机,通过高均质凝固控制、连续辊缝收缩、二冷精细分区动态调控等将钢液直接浇铸成坯并轧制,替代模铸钢锭、冷却加热、初轧开坯等工序,连铸金属收得率可达 98%,加热炉重复加热能耗降低 70%,吨钢能耗降低 30%。工作原理如图所示。
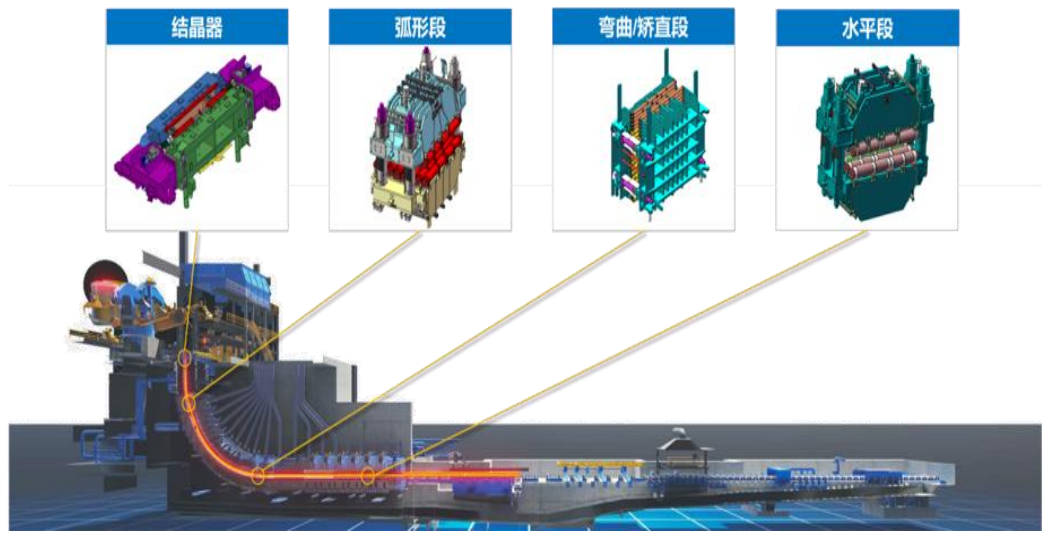
直弧型特厚板连铸技术工作原理图
3.技术功能特性及指标
(1)减少初轧工序,加热炉重复加热能耗降低>70%,降低全流程碳排放;
(2)连铸工艺金属收得率≥98%,相对模铸工艺提高 14%;
(3)采用二冷精细分区动态调控技术,精准控制冷却强度,减少冷却水用量>20%。
4.应用案例
(1)项目基本情况:
技术提供单位为中冶京诚工程技术有限公司,应用单位为江阴兴澄特种钢铁有限公司特板厂。该项目为新建项目,生产铸坯断面厚度达 450 毫米,设计最大铸坯宽度为 2600 毫米,450 毫米断面最大拉速为 0.53 米/分钟,年产量为 42 万吨。
(2)主要技术改造内容及实施周期:
应用二冷精细分区动态调控技术、小弧形半径低应变辊列等技术,安装高均匀冷却结晶器、高精度结晶器液压振动、结晶器专家系统、结晶器液面自动控制、结晶器在线自动调宽等装备。实施周期 1 年。
(3)节能降碳效果及投资回收期:
建设完成后,铸坯加热环节吨钢平均节省混合煤气量 1480立方米,折合年节约标准煤 17.6 万吨,减少二氧化碳排放 46.8万吨。投资额为 2.2 亿元,投资回收期为 2 年。