(五)多氧燃烧技术
1.技术适用范围
适用于有色金属行业窑炉设备。
2.技术原理及工艺
设计优化窑炉助燃系统,利用氧气代替空气助燃,通过氧气增压、输送阀门控制器,动态控制一、二次氧输入比例。控制器采用可编程逻辑控制模式,可实现自动点火、燃料和氧气精确配比、燃烧过程可控等功能。火焰长度可调、燃烧充分,且没有氮气参与燃烧造成的热能浪费和氮氧化物排放。设备结构如图所示。
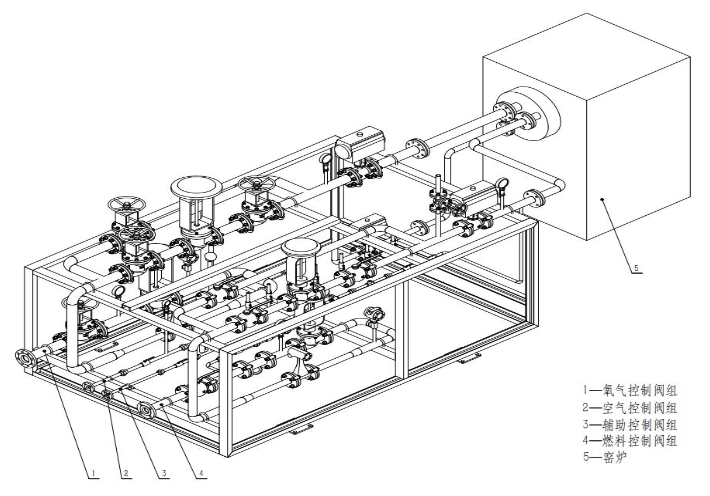
设备结构图
3.技术功能特性及指标
(1)控制一、二次氧比例,燃烧充分,平均节约燃料50%以上;
(2)采用烟气循环再掺混技术,烟气排放量减少70%,氮氧化物排放量减少90%。
4.应用案例
(1)项目基本情况:
技术提供单位为北京凯明阳热能技术有限公司,应用单位为金川集团股份有限公司铜冶炼厂。改造前铜冶炼厂400吨阳极炉采用空气助燃,主要耗能种类为重油,年产铜12万吨,单位铜水能耗为32.86千克标准煤/吨。
(2)主要技术改造内容:
把空气助燃改为多氧助燃,采用PLC控制整个燃烧系统,安装氧气阀组和燃油阀组,增设多氧燃烧器(含烧嘴砖、油枪、氧枪)、流量计、切断阀、压力调节阀、流量调节阀、压力变送器、过滤器截止阀等。2012年4月实施节能改造,实施周期6个月。
(3)节能降碳效果及投资回收期:
改造完成后,单位铜水能耗降至14千克标准煤/吨,实现节能量2263吨标准煤/年,二氧化碳减排量6020吨/年。投资额为128万元,投资回收期为2个月。