(十二)煤化工气化黑水余热回收技术
1.技术适用范围
适用于石化化工行业水煤浆气化工艺黑水余热回收利用节能技术改造。
2.技术原理及工艺
采用无过滤、全通量黑水直接取热技术,将 130℃左右黑水冷却至 60℃以下,回收热量用于供暖或其他用热需求,替代现有工艺系统中真空闪蒸及闪蒸黑水冷却单元,解决煤化工行业水煤浆气化工艺中“粗合成气湿法洗涤除尘”单元产生气化黑水低温余热资源浪费问题,实现余热回收。煤气化黑水余热回收工艺如图所示。
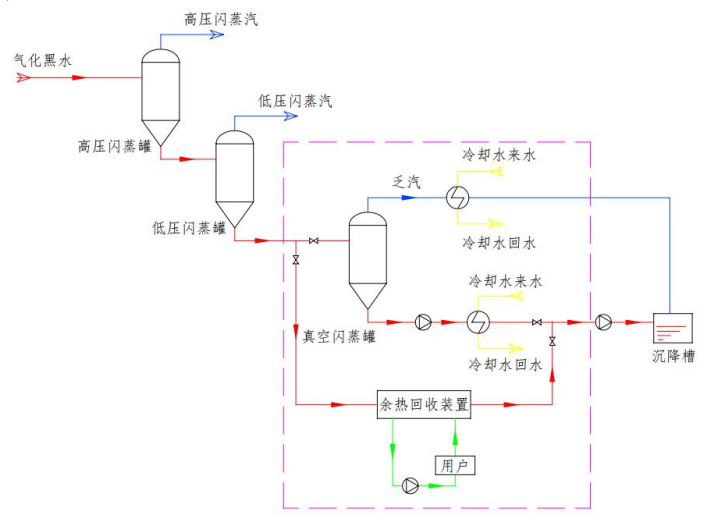
煤气化黑水余热回收工艺示意图
3.技术指标
(1)余热回收效率:≥90%;
(2)气化黑水冷却温度:≤60℃;
(3)采暖水供水温度:≥70℃。
4.技术功能特性
(1)与现有系统自由切换;
(2)无新增水泵、过滤、排渣等设施;
(3)取热量大、换热效率高、无废渣等固废产生,且无须设置增压泵,正常运行期间无需维护。
5.应用案例
河南龙宇煤化工有限公司余热回收清洁供暖项目,技术提供单位为天津华赛尔传热设备有限公司。
(1)用户用能情况:项目采用燃煤热电联产市政集中供热,冬季抽蒸汽加热采暖水进行供暖。
(2)实施内容及周期:对 0#、1#、2#余热站进行改造,建设热泵站一座,完成系统管网敷设、配电间搭建、采暖水增压泵站搭建。实施周期 3 个月。
(3)节能减排效果及投资回收期:改造完成后,经测算,回收余热 52.9 万吉焦,折合节约标准煤 1.8 万吨/年,减排 CO2 5万吨/年。投资回收期 57 个月。
6.预计到 2025 年行业普及率及节能减排能力
预计到 2025 年行业普及率可达到 40%。可实现节约标准煤36 万吨/年,减排 CO2 99.8 万吨/年。