(九)高效控温绕管型反应器技术
1.技术适用范围
适用于石化化工行业强放热反应工序反应器节能技术改造。
2.技术原理及工艺
采用绕管型换热内件,通过锅炉水等移热介质在绕管内挠流和汽化潜热吸收反应热、管外反应流体错流强化换热,反应器单位催化剂换热面积大、传热系数大、结构本质安全可靠、设备检修方便等。使用该反应器可以减少设备数量,缩短工艺流程,降低工艺回路阻力和循环气量,降低压缩机能耗,可充分回收反应热,产出更多蒸汽并降低冷却工质消耗。绕管型反应器结构如图所示。
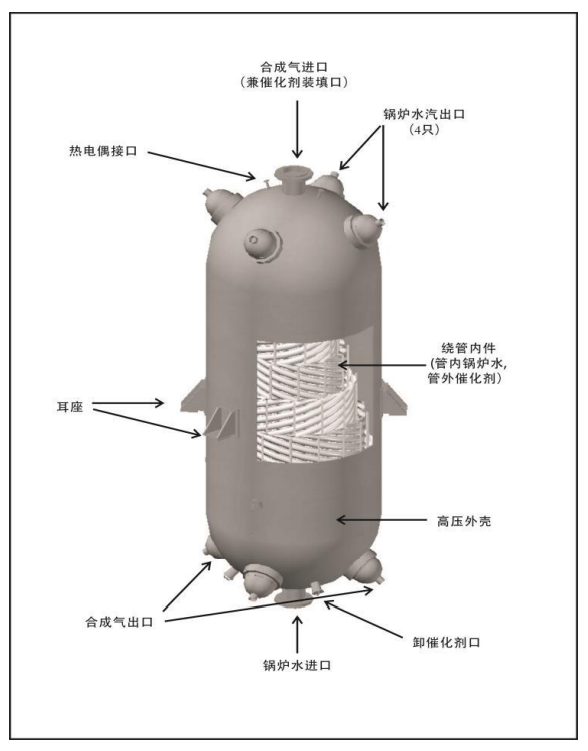
绕管型反应器结构图
3.技术指标
(1)综合能耗降低:3%;
(2)反应器入口碳氧化物浓度:10%~12%;
(3)催化剂层热点温度:<450℃;
(4)反应器出口温度:<320℃;
(5)副产蒸汽压力:2.5~4.0 兆帕。
4.技术功能特性
(1)缩短工艺流程,省去反应器之间的换热设备和管道;
(2)循环比低、副产蒸汽产量高;
(3)生产操作稳定,不易出现催化剂层的飞温。
5.应用案例
高压可控甲烷化工业示范项目,技术提供单位为杭州林达化工技术工程有限公司。
(1)用户用能情况:该项目为新建项目。
(2)实施内容及周期:在甲烷生产线上新建 6 台高效控温绕管型反应器。实施周期 4 个月。
(3)节能减排效果及投资回收期:建设完成后,经测算,该生产线综合能耗与能耗限额国家标准的先进值相比,节约标准煤 167.9 吨/年,减排 CO2 465.5 吨/年。该项目综合年经济效益合计为 604.3 万元,投资回收期 4 个月。
6.预计到 2025 年行业普及率及节能减排能力
预计到 2025 年行业普及率可达到 5%。可实现节约标准煤 9万吨/年,减排 CO2 24.9 万吨/年。