(十一)一种焦炉上升管荒煤气余热回收技术
1.技术适用范围
适用于钢铁行业焦炉上升管荒煤气余热节能技术改造。
2.技术原理及工艺
将原焦炉上升管替换成外形相同的上升管水换热器,在换热器夹套内通入除氧水和高温荒煤气顺流间接换热,除氧水吸热蒸发后转化成蒸汽回收荒煤气显热。在上升管换热器内部生成汽水混合物,再到汽包内水汽分离,蒸汽直接并网或到用户,水继续用泵加压到上升管换热器继续生产蒸汽。焦炉上升管荒煤气余热回收技术原理如图所示。
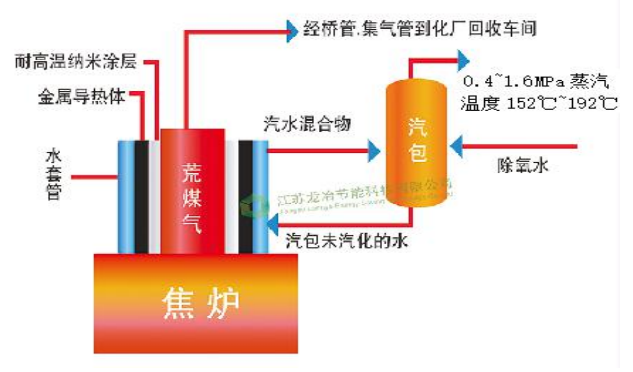
焦炉上升管荒煤气余热回收技术原理图
3.技术指标
(1)产汽率:100~130 千克/吨焦;
(2)荒煤气出口温度:>500℃;
(3)上升管外壁温度:<60℃;
(4)蒸汽压力:0.6~4.0 兆帕。
4.技术功能特性
(1)采用导流结构和无缝低应力防漏技术,可防止漏水进炭化室;
(2)采用吸入式旋转喷砂装置和熔覆纳米自洁涂层专用设备,保证上升管纳米涂层的质量;
(3)采用自动化控制系统,实现生产无人值守和远程监控。
5.应用案例
山西安昆新能源有限公司焦炉荒煤气余热回收项目,技术提供单位为江苏龙冶节能科技有限公司。
(1)用户用能情况:山西安昆新能源有限公司 2×70 孔 6.8米捣固焦炉年产 205 万吨焦炭,从焦炉炭化室出来的 650~800℃荒煤气带出显热占焦炉支出热的 36%,按照原焦化工艺,需要喷洒 75~80℃的循环氨水,降低荒煤气温度后,进入煤气初冷器,再由循环水和低温冷却水进一步降低温度到 21℃左右,不仅高温荒煤气带出显热无法利用,同时在后道工序需要耗费大量的“冷量”来降温。
(2)实施内容及周期:在 2×70 孔 6.8 米捣固焦炉上安装上升管余热回收蒸汽全套系统。实施周期 6 个月。
(3)节能减排效果及投资回收期:改造后,产饱和蒸汽约113.5 千克/吨焦,可生产低压饱和蒸汽 23.3 万吨/年,折合节约标准煤 2.2 万吨/年,减排 CO2 6.1 万吨/年。投资回收期 1 年。
6.预计到 2025 年行业普及率及节能减排能力
预计到 2025 年行业普及率可达到 35%。可实现节约标准煤95 万吨/年,减排 CO2 263.4 万吨/年。